


Med pripravo halkogenidnih tankoslojnih celic so vključeni štirje glavni postopki laserske obdelave, in sicer trije selektivno jedkanje plasti filma, tj. postopki pisanja (imenovani P1, P2 in P3), in ena odstranitev celotne plasti filma, tj. postopek laserskega čiščenja robov (imenovan P4). Celotna celica je razdeljena na n podcelic v zaporedni strukturi, s ciljem zmanjšati vpliv na modul, ki ga povzroča razlika v zmogljivosti na različnih področjih zaradi nehomogenosti halkogenidnega materiala, hkrati pa lahko poveča izhod napetosti modula, zmanjšajte izhodni tok modula in zmanjšajte serijsko upornost med podcelicami in toplotno izgubo upora zunanjega vezja.
Lasersko piskanje P1: lasersko jedkanje spodnjega sloja filma TCO za oblikovanje medsebojno neodvisnih substratov TCO;
Lasersko piskanje P2: lasersko jedkanje drugih slojev filma nad TCO za zagotovitev prenosnih kanalov za pozitivne in negativne elektrode dveh sosednjih podcelic;
Lasersko piskanje P3: po odlaganju zadnje elektrode lasersko jedkanje drugih slojev filma nad TCO, ki ločuje podcelice med seboj;
Laserski postopek čiščenja robov P4: laser odstrani odložen film z roba celice, da prepreči puščanje in zagotovi zanesljivost baterijskega paketa.
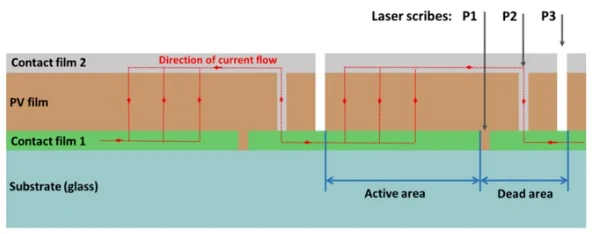
Slika 1. Razdalja med linijama P1 in P3 se imenuje "mrtva cona", mrtva cona ne prispeva k proizvodnji energije celice, vloga laserja je zmanjšati širino mrtve cone, da se povečati učinkovito površino.
Potreba po laserskem piskanju za baterijo Calomel:
Mehansko piskanje, kot ena od tradicionalnih medsebojnih povezav celic, se kljub visoki učinkovitosti pogosto uporablja v procesu P2P3 celic CIGS. Vendar pa obstajajo očitne omejitve, ki vključujejo slabosti, da je mehansko risanje kontaktnega tipa, konica mehanske igle je izpostavljena nenehni obrabi, ima kratko življenjsko dobo in jo je treba občasno zamenjati, resne odkruške robov, nezadostna globina natančnost krmiljenja, slaba doslednost linije in velika mrtva območja. Zato je ta metoda pisanja popolnoma neprimerna za skupno debelino manj kot 1 μm membranske plasti halkogenidne tankoslojne baterije.
Nasprotno pa ima lasersko črkanje prednosti brezkontaktnosti, enostavnosti vzdrževanja, manjšega toplotnega vpliva na rob, enostavnega nadzora globine piskanja, dobre konsistence črt in manjših mrtvih con, kar omogoča natančnejšo, čistejšo in učinkovitejši postopek piskanja, kot tudi natančen nadzor odstranjevanja sloja filma ter čisto in gladko dno in robove utora.

Slika 2. Primerjava mehanskega piskanja (levo) in laserskega piskanja (desno).
Za izbiro dolžine impulza je očiten toplotni učinek nanosekundne laserske obdelave, obstajajo pomanjkljivosti, kot so grobi robovi, površinski ostanki in počasna hitrost obdelave; medtem ko lahko uporaba pikosekundnega laserja kot predstavnika ultrakratkega impulza pokaže prednosti visoke konične moči, majhnega toplotnega učinka, gladkih robov, natančnosti itd. V procesu laserskega jedkanja se lahko pikosekundni laser osredotoči na ultrafino prostorsko območje, hitro upari izhlapevanje materiala, prepreči linearno absorpcijo materiala laserja, prenos energije, pretvorbo in obstoj toplote in toplotne difuzije, lahko naredi skoraj brez toplotnega vpliva, da dosežemo lasersko "hladno" obdelavo.
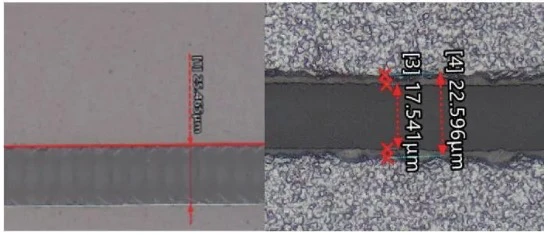
Slika 3. Pikosekundni laserski učinek obdelave
Kar zadeva izbiro valovne dolžine laserja, imajo različni materiali različne stopnje absorpcije za različne valovne dolžine laserske svetlobe in večja kot je stopnja absorpcije, manjši je toplotni učinek.
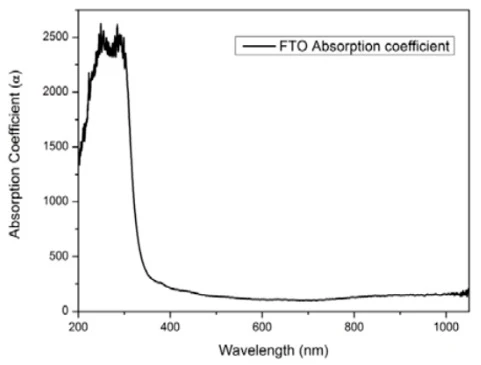
Slika 4. To je diagram spektralne absorbance materialov FTO, ki običajno uporablja kratko valovno dolžino ultravijolične svetlobe, ko je stopnja absorpcije zelo visoka, primernejša. Ker pa je zeleni laser 355 nm na splošno infrardeči laser 1064 nm s podvajanjem frekvence kristala za podvajanje frekvence, bo v procesu pretvorbe povzročilo približno 40 ~ 50 % izgube moči, zato je z vidika stroškovne učinkovitosti P1 scribing proces se bo odločil za uporabo infrardečega laserja 1064 nm, FTO pa ima določeno stopnjo absorpcije infrardeče svetlobe. Plast P2 je treba uporabiti v primeru FTO, da ne poškodujete 532n laserja, FTO ni poškodovan. Plast P2 je treba zapisati z zeleno svetlobo 532 nm, ne da bi poškodovali FTO, medtem ko lahko postopek P3 izbere ustrezno valovno dolžino vira svetlobe glede na absorbanco in debelino plasti, valovno dolžino 532 nm pa je mogoče uporabiti za odstranitev plasti.
Kar zadeva izbiro smeri piskanja, sta na splošno na voljo dva načina: direktno piskanje na površini filma in črkanje skozi stekleno površino. Prva se nanaša na laserski žarek, osredotočen na plast filma, ki jo je treba odstraniti zgoraj, material absorbira uplinjanje laserske energije, da tvori vgravirano črto, ta metoda ima velik toplotni učinek, enostavno oblikuje "krater" in zahteva natančen nadzor procesa. Pri črkanju skozi steklo se laserski žarek usmeri na vmesnik med steklom in filmsko plastjo, ki jo je treba odstraniti, vmesnik absorbira energijo in upari filmsko plast, ki se hitro razširi v prostornino in tvori "eksploziven udarni val", s čimer nastane pisarska linija. Ta proces ima manjšo toplotno prizadeto površino in je manj verjetno, da bo nastal "krater", vendar zahteva močnejšo lasersko energijo in višje procesno okno.
Lasersko piskanje v modulu tankega filma, da se zagotovi, da je celotna celica razdeljena na več kot n podcelic v seriji pod predpostavko mrtve cone, je treba čim bolj stisniti, laser pa v vlogi filmske plasti, lahko povzroči očitno toplotno prizadeto območje, kraterje, robove na dnu odpadkov, razslojevanje filma in druge škodljive učinke postopka.
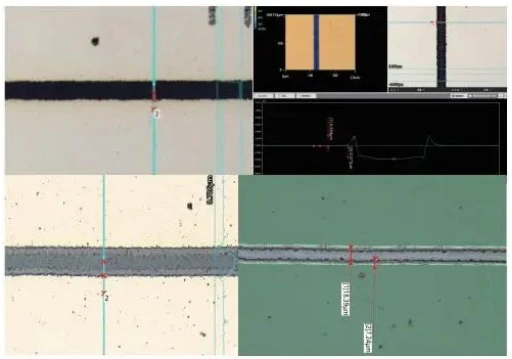
Slika 5. Možni škodljivi procesni učinki laserske obdelave plasti akumulatorskega filma vključujejo očitne toplotno prizadete cone (zgoraj levo), kraterje (zgoraj desno), spodnje žlindre (spodaj levo) in razslojevanje filma (spodaj desno).
Zato nadzor mrtve cone in vrsta dejavnikov, ki vplivajo na rezultate obdelave, poleg zgoraj omenjene širine laserskega impulza (ns / ps / fs); valovna dolžina laserja (355 / 532 / 1064 nm); način obdelave (obdelava filmske površine / obdelava steklene površine), zajema pa tudi ustrezne laserske parametre, vključno z izbiro moči, kakovostjo žarka, velikostjo fokusne točke in stopnjo prekrivanja ter poznejše rezultate postopka. Poleg metode obdelave (filmska stran/steklena stran) zajema tudi ustrezne laserske parametre, vključno z močjo, kakovostjo žarka, velikostjo fokusne točke in stopnjo prekrivanja, kot tudi kasnejše učinke postopka, kot so širina piskanja, toplotni učinki, kraterji , doslednost črtanja črt P123, vzporednost itd. Dodatni vidiki vključujejo oblikovanje žarka in ravnanje s prahom med obdelavo.


